

自上料攪拌車的攪拌筒葉片長期與混凝土、砂石接觸,邊緣和迎料面容易出現磨損、缺口、變薄甚至開裂。合理修復可以恢復葉片形狀和攪拌排料性能,但修復前應先判斷磨損程度,再選擇補焊、堆焊、加裝耐磨條或整體更換。
先判斷葉片磨損程度
檢查時應重點觀察攪拌筒中部葉片、出料口附近葉片和葉片邊緣。若葉片上部邊緣變得鋒利,應及時打磨,避免形成徑向裂縫并擴展到筒體。若葉片厚度明顯下降、出現缺口或裂紋,應評估是否仍可修復。葉片磨損達到原厚度的30%左右時,通常應考慮修復或更換;若出現斷裂、大面積缺損或焊接后仍無法恢復角度,宜整體更換。
輕微磨損的修復方式
輕微磨損主要表現為邊緣變薄、局部缺口或表面粗糙。此時可采用耐磨焊條對邊緣進行補焊,恢復原有輪廓。補焊后應打磨平整,避免物料黏附和局部應力集中。若葉片外側防磨保護條磨損,可焊接新的保護條,減少葉片本體繼續損耗。
中度磨損的堆焊修復
中度磨損時,葉片變薄但仍保持基本形狀,可采用堆焊方式恢復厚度。堆焊前應清理鐵銹、油污和混凝土殘留,必要時對焊條進行烘干處理。對較厚鋼板或高碳當量母材,焊前可適當預熱,焊后緩冷,降低裂紋風險。堆焊層不宜過厚,應分層施焊并控制變形,保證葉片角度和螺旋線形一致。
嚴重磨損應整體更換
當葉片斷裂、根部開裂、螺旋線形明顯變形,或多次堆焊后仍無法保證尺寸時,應更換新葉片。更換時需確認葉片安裝角度、間距和與筒壁的間隙,避免影響攪拌和排料。更換后應檢查連接螺栓緊固情況,并進行空載試運行,確認無異常振動和異響。
修復后需復校角度與間隙
葉片修復或更換完成后,應檢查螺旋角度是否連續,葉片與筒壁間隙是否均勻。間隙過大容易降低攪拌效率,間隙過小可能增加運行阻力。修復部位應打磨平順,不得有明顯凸起或尖銳邊緣,防止卡料和加速磨損。
日常維護延長葉片壽命
日常使用后應及時清洗罐內殘留混凝土,避免結塊加劇磨損。行駛和攪拌時應控制攪拌筒轉速,避免長時間超速運轉。定期檢查葉片厚度、裂紋和防磨條狀態,發現問題及時處理,可減少大面積損壞帶來的停機成本。
總體來看,自上料攪拌車攪拌筒葉片修復應以“先評估、后修復、重角度、保間隙”為原則。輕微磨損可補焊打磨,中度磨損可堆焊恢復,嚴重損壞應整體更換。修復過程中應控制熱輸入和變形,修復后應復校尺寸,確保攪拌、排料和運行穩定性。
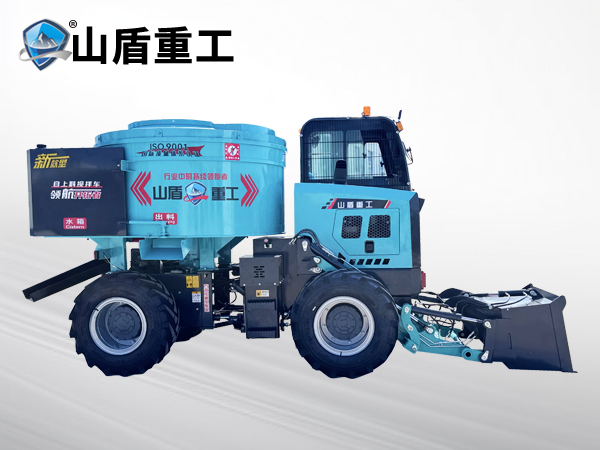 3600型自上料攪拌車
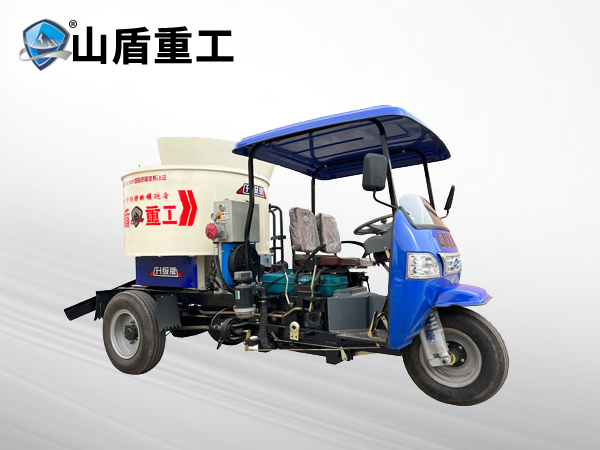 三輪攪拌車1200型
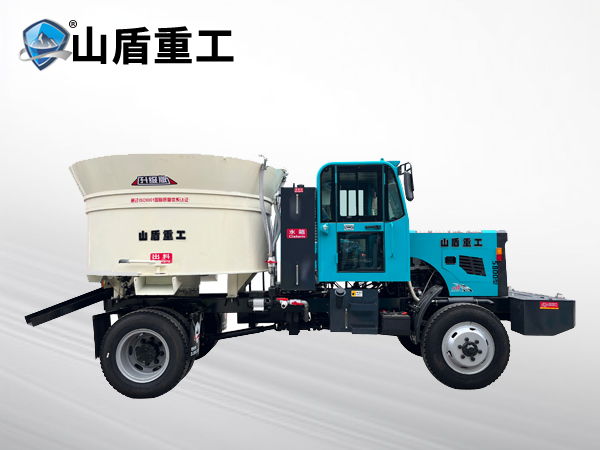 5800型四驅攪拌運輸車
 946型裝載機