

自上料攪拌車進料斗變形前,應先停車熄火,清理斗內殘留混凝土和雜物,檢查變形位置、變形方向和嚴重程度。輕微變形表現為斗口局部翹曲、邊緣輕微內凹或外翻,不影響進料和與罐口配合;嚴重變形則可能出現斗體開裂、焊縫撕裂、安裝孔錯位或整體扭曲。若變形伴隨裂紋、焊縫開裂或結構件明顯減薄,應優先評估是否繼續修復。
輕微變形可機械矯正
對于鋼板厚度較薄、變形量較小的進料斗,可采用機械矯正方式。矯正時可在變形部位墊上木塊或橡膠墊,用錘子從凸起處向外側輕敲,逐步恢復原有形狀。若斗口邊緣內凹,可用撬杠或千斤頂配合墊塊從內側向外頂壓;若邊緣外翻,則從外側向內壓平。操作時應分次施力,避免一次用力過猛造成鋼板開裂或焊縫損傷。
嚴重變形需加熱輔助整形
當進料斗鋼板較厚、變形量較大時,單純冷態矯正難度較高,可配合局部加熱輔助整形。加熱區域應選在變形凸起處,加熱溫度控制在600℃以下,避免過熱導致鋼材金相組織變化。加熱后用千斤頂、撬杠或壓力機緩慢施力,使變形部位逐步復位。加熱矯正后應讓工件自然冷卻,不宜用水急冷,防止產生裂紋或殘余應力。
開裂部位需補焊修復
若進料斗變形同時伴隨焊縫開裂或母材裂紋,應先清理裂紋區域,打磨至露出金屬本色,必要時開V形坡口。焊接時應選用與母材匹配的焊材,采用分段、對稱、短焊縫方式施焊,減少熱輸入集中。焊后可用小錘輕敲焊縫釋放應力,再打磨平整。對于受力較大的安裝位置和導料口周邊,補焊后可加焊加強板或加強筋,提高局部強度。
修復后需核對安裝配合
進料斗修復完成后,應檢查斗口與罐體進出料口的配合情況,確認進料順暢、無卡滯、無異常間隙。安裝螺栓孔應能順利對位,斗體與支架連接牢固。修復后應清理焊渣和氧化皮,對補焊區域進行防銹處理,必要時噴涂耐磨漆或防腐涂層,延長使用壽命。
查找變形原因避免復發
進料斗變形往往與超載進料、大塊異物撞擊、重載啟動、積料未清理或支撐結構松動有關。修復后應檢查進料口高度、上料鏈條或皮帶張緊度、限位裝置和支架連接狀態,調整不當參數,避免同類問題反復發生。日常作業中應控制進料量,及時清理斗內積料,減少沖擊載荷。
綜合評估
自上料攪拌車進料斗變形修復應以檢查評估為前提,輕微變形優先采用機械矯正,較大變形可配合加熱整形,開裂部位需補焊并加強。修復后應核對安裝配合并做好防腐處理,同時查找變形原因,從操作和維護層面降低復發風險。若進料斗整體扭曲嚴重或結構強度明顯下降,應考慮更換新件。
- 上一條:自上料攪拌車轉向沉重怎么排查故障?
- 下一條:自上料攪拌車液壓系統清洗有哪些步驟?
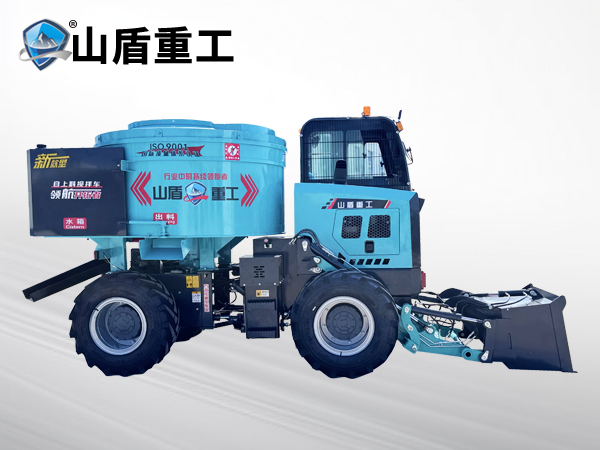 3600型自上料攪拌車
 三輪攪拌車1200型
 5800型四驅攪拌運輸車
 946型裝載機